
Antes del Asado: Por Qué en Septiembre su Floculante Deja de Rendir

Detrás de cada corte de carne consumido en Fiestas Patrias hay un proceso industrial que culmina en la planta de tratamiento de efluentes. Durante septiembre, el incremento en la faena no altera drásticamente la composición del agua residual, pero sí dispara el caudal a procesar. Al mantener fija la dosificación de floculante frente a este mayor flujo, la concentración efectiva de polímero por volumen disminuye, afectando la formación y estabilidad del flóculo. Por ello, la pérdida de eficiencia operacional en esta época no se resuelve simplemente aumentando el producto químico, sino ajustando variables clave como el caudal, la separación primaria, el punto de inyección y la dinámica de mezcla.
El 18 Empieza Mucho Antes en la Planta que en la Parrilla
Mientras los hogares destinan cerca de $210.000 a las celebraciones de Fiestas Patrias —disparando las ventas de carne hasta en un 30% según la Cámara de Comercio de Santiago—, las plantas de faena trabajan a marcha forzada. Aumentar turnos y operar al límite de la capacidad instalada permite cumplir con el mercado, pero genera un efecto dominó en el tratamiento de efluentes. Cada hora extra de faena incrementa directamente el caudal de agua de proceso y lavado a tratar. En este contexto, la meta operacional es clara: gestionar este volumen crítico de RILES sin perder efectividad en el proceso.
El Impacto Real del Sobreflujo en el Sistema de RILES
El incremento en la faena altera la operación de RILES principalmente por un aumento de caudal, no de concentración. Se procesa la misma agua de lavado, con proporciones similares de sangre, grasa, proteínas y sólidos, pero en un mayor volumen por unidad de tiempo. El reto operativo, por tanto, es absorber una mayor carga hidráulica sin desestabilizar el proceso.
Esta exigencia impacta tanto la infraestructura como el acondicionamiento químico: un DAF recibe más agua por hora y puede disponer de menos tiempo efectivo de separación; la ecualización puede alcanzar antes su capacidad y la línea de lodos puede convertirse en un cuello de botella.
La dosificación química también requiere ajuste. Si aumenta el caudal y la bomba dosificadora mantiene una entrega constante de solución, disminuye la cantidad efectiva de polímero por volumen de efluente. Además, pueden variar las condiciones de mezcla, tiempo de contacto y cizalla, afectando la formación y estabilidad del flóculo.
Por eso, aumentar la dosis de polímero no significa necesariamente mejorar la floculación. Existe una dosis óptima, que debe determinarse mediante mediciones y pruebas con el efluente real y bajo las condiciones de operación que se buscan optimizar.
Por Qué el Efluente de una Faenadora Requiere una Estrategia Específica
A diferencia de la percepción habitual, el efluente de una faenadora no destaca por una concentración extrema de carga orgánica. Dado que la sangre cruda (de 150.000 a 200.000 mg/L de DBO) se recupera comercialmente como subproducto, las aguas residuales que llegan a la planta de RILES corresponden al lavado de procesos, registrando una DBO de 1.500 a 8.000 mg/L. Este valor se ubica por debajo de otros rubros alimentarios que superan con frecuencia los 10.000 mg/L.
El efluente presenta además una ventaja operacional clave: su composición es altamente estable entre turnos, permitiendo que una caracterización química inicial sea válida para toda la temporada. Por ello, ante desbalances operacionales, el origen suele situarse en la dosificación, el caudal o la separación física previa, y no en variaciones de la matriz de agua.
El verdadero desafío: Proteínas complejas y grasas
La complejidad radica en la naturaleza de sus componentes: proteínas de cadena larga y grasas de alto punto de fusión que distorsionan los supuestos de un sistema biológico tradicional.
- Separación física de grasas: Al solidificar a temperatura ambiente, la grasa actúa como una fase independiente que exige remoción mecánica previa antes de cualquier tratamiento secundario.
- Manejo estricto de nitrógeno: El exceso de nitrógeno proteico requiere una nitrificación con balances de oxígeno y alcalinidad al límite de la capacidad de diseño.
«A diferencia del resto de la industria alimentaria, donde el desafío es aportar nutrientes para oxidar carbohidratos, en faenadoras tenemos el exceso crítico de nitrógeno en proteínas complejas y grasas de alto punto de fusión. El éxito técnico no radica simplemente en bajar la DBO, sino en poner énfasis en el pretratamiento para evitar la pasivación de la biomasa y en priorizar una nitrificación que exige balances de oxígeno y alcalinidad al límite del diseño biológico.» — Dr. Esteban Bossel, Director de Proyectos, ASQ Ltda.
En síntesis, el efluente no exige aumentar la aireación, sino retirar eficazmente la grasa en el pretratamiento y controlar el nitrógeno en la fase biológica.
La gestión adecuada de estos RILES respalda a una industria clave para Chile. Las exportaciones de carne de cerdo y ave alcanzaron cerca de US$1.200 millones (con envíos a más de 50 mercados), consolidándose como el cuarto sector agroexportador del país. El rubro porcino representa el 59% de dicho valor, posicionando a Chile como el quinto exportador mundial con una producción anual de 585 mil toneladas. Cada kilogramo de esta producción requiere pasar por un sistema de tratamiento optimizado.
Dónde se Gana o se Pierde: La Separación Primaria
Un tren de tratamiento típico en faenadoras considera tamizado o desbaste, separación de grasas, ecualización, DAF, tratamiento biológico —aerobio, anaerobio o combinado— y deshidratación de lodos. Aunque cada etapa cumple una función específica, la separación de grasas y sólidos antes del tratamiento fisicoquímico y biológico es determinante para el desempeño del sistema.
Los separadores de grasa no son un accesorio: son una condición de entrada del proceso. Estas grasas pueden solidificarse a temperatura ambiente y, si no se retiran oportunamente, afectan la transferencia de oxígeno, aumentan la generación de lodos y sobrecargan las etapas posteriores.
Por eso, un tratamiento primario deficiente no se corrige simplemente aumentando la aireación: se traduce en mayor consumo energético, exceso de lodos y riesgo de incumplimiento.
A su vez, la eficiencia de esta separación depende de una correcta dosificación química. Un DAF sin la química adecuada es, en la práctica, una piscina con burbujas.
Coagulación y Floculación No son lo Mismo
La eficiencia del DAF depende de la química de dosificación. Confundir los mecanismos de acción reduce la eficiencia del sistema:
- Coagulación (Desestabilización): Las sales de aluminio o hierro neutralizan las cargas eléctricas negativas de las partículas coloidales, eliminando la repulsión e induciendo la formación de microflóculos.
- Floculación (Puenteo interpartícula): Polímeros de alto peso molecular —principalmente poliacrilamida (PAM)— unen los microflóculos mediante cadenas moleculares, generando estructuras de mayor tamaño y cohesión, aptas para flotar en el DAF o sedimentar.
Analogía técnica: El coagulante desactiva la repulsión magnética entre partículas; el floculante actúa como el entramado estructural que las agrupa para su remoción física.
No Existe un «Floculante» Universal: Las Tres Familias de Poliacrilamida
En tratamiento de RILES, hablar de «floculante» sin especificar su composición es insuficiente. Las poliacrilamidas se clasifican según su carga iónica, y esta característica determina su interacción con las partículas presentes en el efluente. Una selección incorrecta puede traducirse en mayor consumo de producto sin obtener la separación esperada.
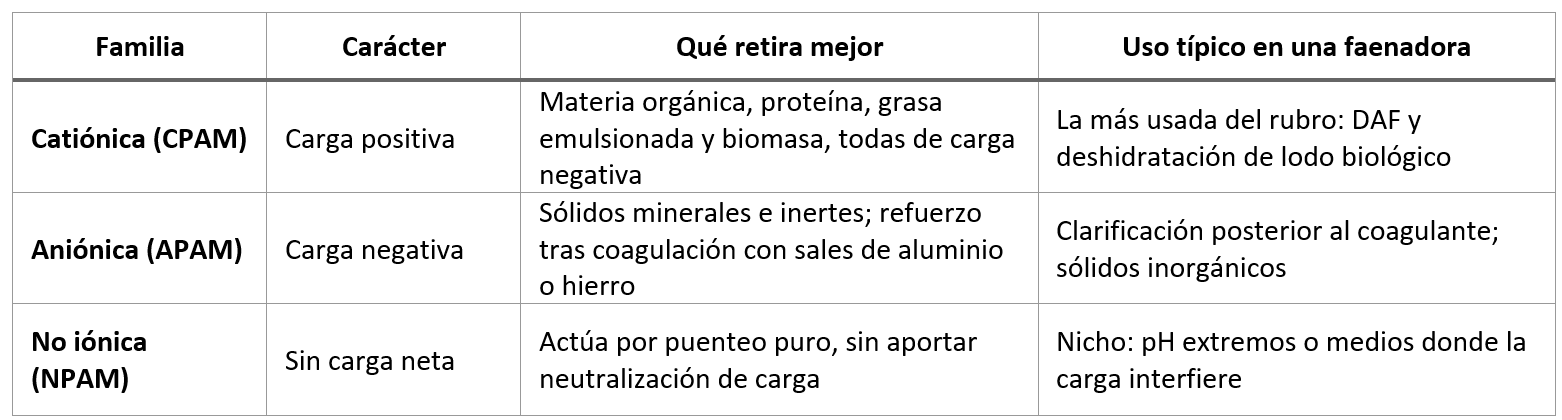
En una faenadora, la selección debe partir de la carga superficial de las partículas que se busca separar. La sangre, las proteínas, la grasa emulsionada y la biomasa presentan generalmente carga negativa, por lo que la familia catiónica (CPAM) es la más utilizada en aplicaciones como DAF y deshidratación de lodos biológicos.
La aniónica (APAM) resulta más adecuada cuando predominan sólidos minerales o inertes, o como complemento después de una coagulación con sales metálicas. La no iónica (NPAM), en cambio, tiene aplicaciones más específicas, donde se busca aprovechar el puenteo sin una interacción iónica significativa.
Los Tres Ajustes que Cambian el Resultado
Elegir la familia iónica correcta no basta: dentro de un mismo grupo, la respuesta en terreno varía drásticamente según tres ajustes esenciales.
1. Peso molecular: El equilibrio entre tamaño y resistencia
Mide el largo de la cadena de la molécula. Un peso alto crea flóculos grandes y veloces, pero quebradizos. Si el flóculo aprueba el jar test pero llega destruido al DAF, el responsable suele ser el cizallamiento en la bomba o el punto de mezcla. Al subir el caudal en la planta, esta tolerancia se vuelve aún más crítica.
2. Densidad de carga: Neutralización sin excesos
Mide la fuerza de neutralización por miligramo. Cuando el efluente viene cargado de proteínas y alta conductividad, la demanda de carga sube. No obstante, pasarse de la dosis óptima restabilizará las partículas y dispersará el efluente nuevamente. Es una variable que debe calibrarse con rigor técnico previa a la temporada de alta faena.
3. Presentación: Una definición operacional
Comprar polímero en polvo o emulsión no es una simple comparación de precios.
- Poliacrilamida en polvo: Entrega el costo más bajo por kilo activo, pero exige infraestructura adecuada y entre 30 y 60 minutos de maduración suave para desplegar la cadena. Si no se prepara bien, crea grumos inservibles que tapan conducciones.
- Poliacrilamida en emulsión: Su activación es inmediata y simplifica la dosificación en planta. Aunque su precio unitario por activo es superior y aporta un vehículo oleoso a considerar, resulta la opción más eficiente en instalaciones con poco espacio o alta rotación de personal.
Seis Errores de Dosificación que Salen Caros
En terreno, muchos problemas de floculación no requieren cambiar de proveedor, sino corregir errores de operación. Estos son los seis más frecuentes, y todos pueden agravarse cuando aumenta el caudal:
- Sobredosificar: Más floculante no es mejor floculante. Pasado el óptimo, el exceso de carga restabiliza las partículas y la turbidez vuelve a subir. Es el caso clásico de la planta que gasta el doble y obtiene un peor efluente.
- Preparar mal la solución: La maduración del polímero no es un paso opcional que se pueda acortar cuando hay apuro. Una solución mal preparada entrega una fracción del desempeño por el que se pagó.
- Trabajar con solución envejecida: La poliacrilamida diluida se degrada: una solución madre preparada el viernes no rinde lo mismo el lunes.
- Equivocar el punto de inyección y el régimen de mezcla: El coagulante necesita mezcla rápida; el floculante, mezcla lenta inmediatamente después. Inyectar el polímero antes del coagulante, o en la aspiración de una bomba centrífuga, destruye el flóculo en el mismo momento en que se forma.
- Elegir por precio y no por efluente: Cambiar de una catiónica a una aniónica porque el kilo cuesta menos no es un ahorro si la carga a retirar es proteica: es gastar el presupuesto completo sin resultado.
- No reajustar la dosificación cuando cambia el caudal: El efluente de este rubro es estable, pero el régimen de faena no: una dosis fijada hace seis meses, para un caudal distinto del actual, es una suposición y no un parámetro.
Cinco Preguntas para Hacerse Antes del 18
Si su planta está operando por sobre su caudal habitual en estos días, estas cinco preguntas ordenan el trabajo. Ninguna requiere laboratorio externo ni inversión:
¿Cuándo fue el último jar test con efluente del turno de mayor faena?
Si la respuesta es «hace más de tres meses» o «no sé», ese es el punto de partida.
¿La dosis actual está por debajo o por encima del óptimo, al caudal de hoy?
Una prueba con dosis creciente lo responde en una tarde: si la turbidez vuelve a subir en los frascos de mayor dosis, está sobre dosificando y pagando por ello dos veces.
¿La solución de polímero se prepara respetando los tiempos, o se acorta la maduración cuando hay apuro?
Es donde más rendimiento se pierde sin que nadie lo note.
¿La separación de grasas está dando abasto con el caudal del peak?
Si la grasa está pasando a las etapas siguientes, ningún ajuste de polímero aguas abajo va a compensarlo.
¿El flóculo llega entero al DAF?
Si se ve bien en el frasco y mal en la unidad, el problema está en el punto de inyección o en la cizalla de la bomba, no en el producto.
El Marco Regulatorio Frente al Peak Operacional
Las exigencias ambientales en Chile no otorgan concesiones durante los periodos de alta producción. La descarga de RILES se rige por una normativa estricta según el cuerpo receptor: el DS 90/2000 para aguas de superficie, el DS 609/1998 para alcantarillado y el DS 46/2002 para acuíferos subterráneos.
La fiscalización ejercida por la Superintendencia del Medio Ambiente (SMA) y la Superintendencia de Servicios Sanitarios (SISS) muestra un patrón claro: mayor rigurosidad, un alza en las denuncias comunitarias —impulsadas principalmente por eventos de olores asociados al incremento de faena— y multas cada vez más severas. A este escenario local se suma la presión de los mercados internacionales, que exigen trazabilidad ambiental comprobable. El incumplimiento normativo dejó de ser un simple riesgo de sanción; hoy representa una amenaza directa al acceso comercial.
De la Dosificación al Diagnóstico: Dónde entra ASQ
En ASQ integramos ingeniería, químicos de alta especialidad y asesoramiento técnico para abordar el tratamiento de RILES de manera integral. Esto incluye la optimización y retrofit de separadores de grasa y DAF, tratamiento biológico, deshidratación de lodos, mitigación de olores y suministro de coagulantes y poliacrilamidas formuladas para efluentes con alta presencia de proteínas y grasas.
A esto se suma el diagnóstico de cumplimiento frente a los DS 90, 609 y 46, jar tests con el efluente real de la planta y diagnóstico microbiológico de lodos activados. Por eso, cuando una planta solicita simplemente un floculante, el primer paso muchas veces es determinar qué está generando realmente el problema.
El proceso comienza con un jar test, que permite definir la familia de polímero, dosis y condiciones de aplicación. Luego, una prueba industrial confirma el desempeño bajo las condiciones reales de mezcla, contacto y cizalla. Finalmente, el acompañamiento operativo permite ajustar la dosificación cuando cambian las condiciones de faena.
El peak de septiembre ofrece una oportunidad particularmente útil: el mayor caudal del año permite evaluar el sistema bajo una de sus condiciones más exigentes. Tomar una muestra durante este período y realizar el jar test permite establecer una referencia para la operación y futuras temporadas.
En ASQ realizamos este diagnóstico con el efluente real de su planta, definimos la familia de poliacrilamida, dosis y punto de inyección y acompañamos la implementación hasta validar el resultado en terreno.
Agende su jar test en el sitio web de ASQ, escríbanos a comercial@asq.cl, llámenos al +56 2 2710 2606 o contáctenos por WhatsApp al +56 9 4416 5326.